


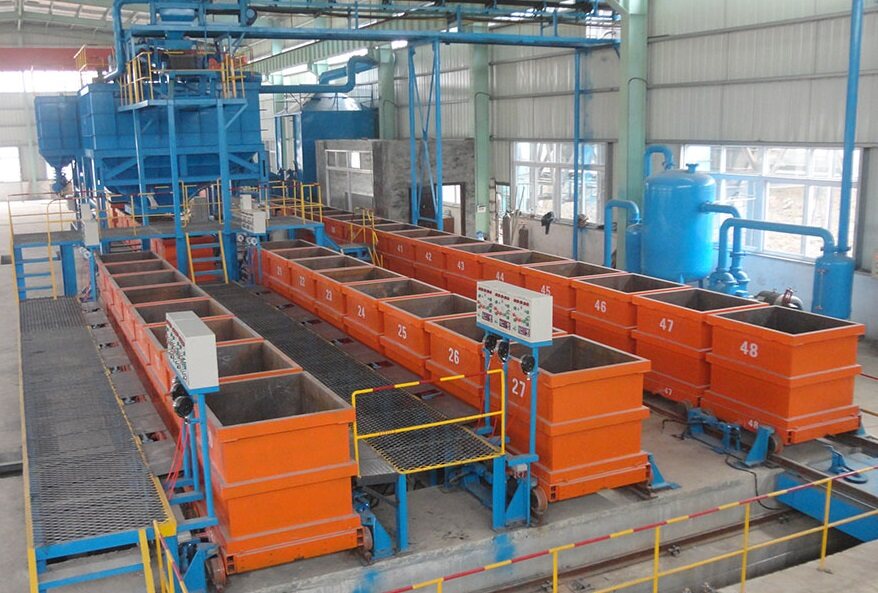
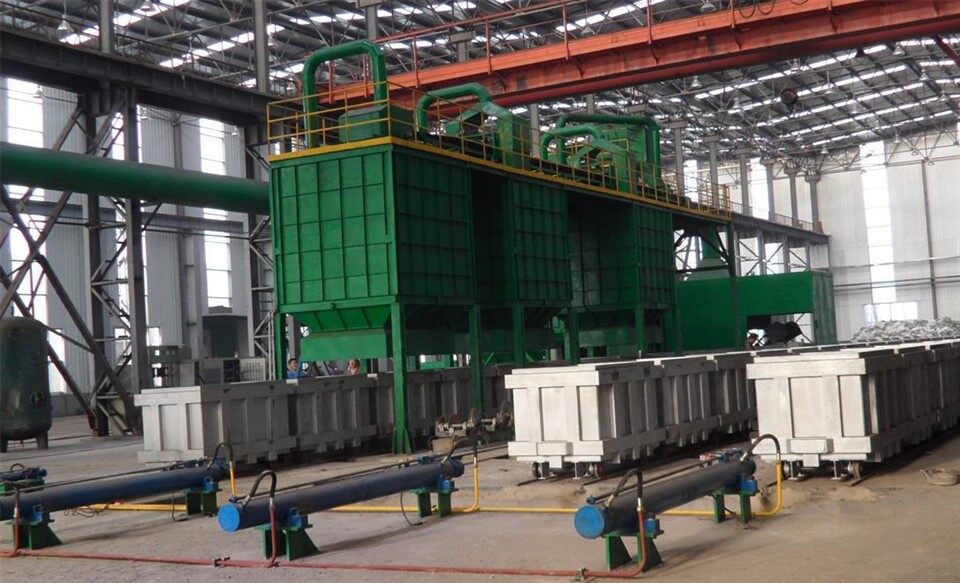
La fundicion de espuma perdida (tanben conocida como fundicion solida) es un nuevo metodo de fundicion en los cuales parafina o modelos de espuma similares en talla y forma a la fundicion son ligadas y combinadas en un cluster de modelo, recubierto de pintura refractaria y seca, luego enterrado en la arena de cuarzo seca y vibrada para moldear{{0} Sota presin negativa, se verse el funcion para vaporizar el modelo, y los metals liquidos ocupe la posicion del modelo {1 }} } } L'après solidificacion y refrigeracion, la fundicion se forma .
Ventajas de la Bosca de espuma Perdida
La fosa a una precision elevada e es un procès novèl sens cap d'indemnitat e de formacion precisa. Aqueste procès necessita pas de supression de mòtle, a pas cap de superfícia de despartida, e pas de nuclèu de sable{{1} doncas, lo fosa a pas cap de flash, de rebassa, o d'Angle de borrolhon, e redusís las errors dimensionalas causadas per combinason de còr. .
La rugosidad de superficie de la fundicion puede llegar a Ra3.2 a 12.5μm. La precision dimensional de las fundiciones puede alcanzar CT7 a CT{4}} La indemnizacion maxima de mecanizacion es de 1,5 a 2mm, lo que puede reducir significativamente el costo del procesamiento mecánico. Comparat amb lo metòde tradicional de fosa de sable, pòt reduire lo temps de tractament mecanic de 40% a 50%.
Lo dessenh es flexible, en provesissent pro de libertat pel dessenh estructural de la fosa. Las fosas fòrça complèxas pòdon èsser tiradas en combinant de fuèlhas de mòtle de plastic d'escuma . .
I a pas de nuclèu de sable dins la fosa tradicionala, doncas i aurà pas d'espessor de paret desigual de la fosa causada per la talha inexacta de nuclèu de sable o de plaçament de nuclèu inexact coma dins la fosa tradicionala de sable. .
La produccion limpia, no ligadores quimicas en la arena de moldeo, el plastico de espuma es inofensiva para el entorno a bajas temperaturas, y la tasa de recuperacion de la arena usada es sobre 95%{1}}
Reduire los còstes d'investiment e de produccion, alleujatz lo pes del blanc de la fosa, e aver una pichona indemnizacion de mecanizacion. .
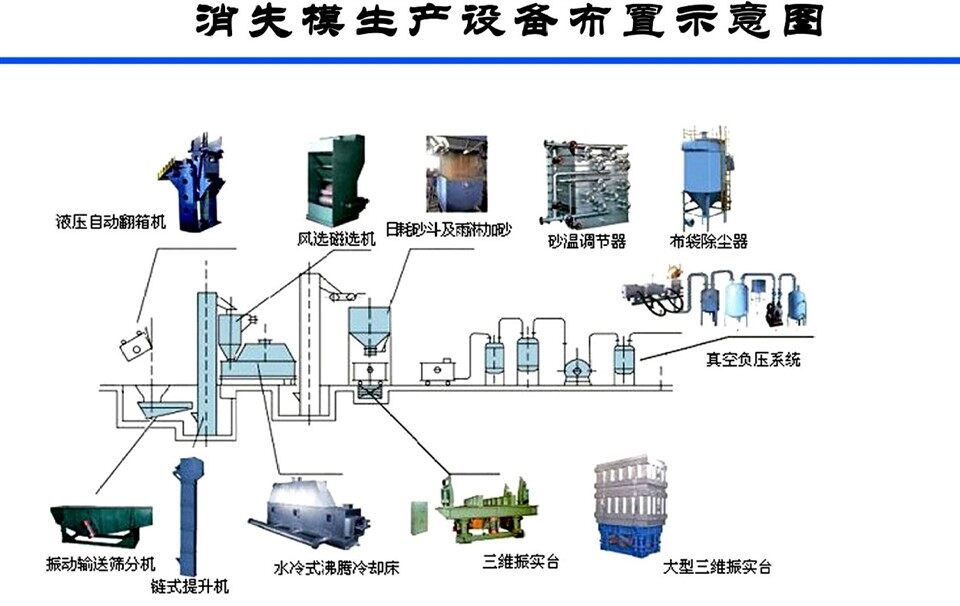
Flujo de Proceso de Fuina de Espuma Perdida .
1. Fasètz de mòtles de vaporizacion de plastic d'escuma (manual, mecanica);
2. Lo plastic d'escuma vaporiza, e los mòtles son combinats e puèi secats.
3. Aprèp la superfícia del mòtle de gasificacion de plastic d'escuma es revestit de pintura refractaria e pulverizada, se seca tornarmai (deu èsser completament sec).
4. Plaçatz la bóstia de sabla especialament concebuda sus la taula de vibracion tridimensionala.
5. Emplenatz la sabla de basa (sabla seca), lo compactar e lo nivelatz de la .
6. Plaçatz lo mòtle de vaporizacion de plastic d'escuma sec sus la sabla de basa, lo dividissètz en farciment de sabla segon los requisits de procès, lo vibrar automaticament pendent un cèrt periòde de temps, e puèi nivelatz la dobertura de la caissa.
7. Cobrir la dobertura de la caja de arena con pelicula de plastico, coloque la taza de verse en ella, y conectala al sistema de presion negativa. Después de la compactacion, el acero fundido es fundido{. El molde de vaporizacion de plastico de espuma desaparece y el metal fundado toma su lugar.
8. Aprèp que la fosa s'es solidificada, liberatz l'aspirador e viratz la bóstia sus. Sortissètz la fosa e procedissètz al cicle seguent. .
Flujo de proceso de tratamiento de arena
La maquina de revirada de caissa vira la caissa de sabla, la sabla e las castings sus → la sabla dintra dins la trebalha de gota de sable (las castings son transportadas luènh per la grua e la veitura plana crosada) → la valvula de pòrta quantitativa de sabla → la vibracion de transpòrt de doble estatge → Pas d'ascensor de la cadena de placas (elevacion de sabla cauda) → l'elevacion de la cortina de l'escreen de plen escran refrigerador de aire de cortina → No. 2 ascensor de la cadena de placas (elevacion de arena cauda) → l'atraver de separador magnetic → Non. 1 silo de transicion de la sabla → la valvula de la pòrta quantitativa de sabla → Non{{6} cadea de placas ascensor de la cadena de sable calca → No{7}} remusator de temperatura de sabla (9 grops) Porta de l'assurador de sabla valvula → No. 4 ascensor de cubeta (cintura resistente a calor) → No. 2 regulador de temperatura de arena (9 grupos) → Valvula de la puerta cuantitativa en sabla → No. 5 ascensor de cubo descargaire → Non. 2 silo de sabla e Non{17}} silo. .
Lo silo de sabla de transicion es plaçat davant lo regulador de temperatura No{0}} de temperatura de sable{{1} Pendent lo procès de descadença de sabla, la zòna del ponch de baissa de sable fins al silo de sabla de transicion es dobèrta per facilitar lo foncionament suau de tota la linha d'equipament.


